Energie- und Antriebstechnik
Zerspante Teile für Schaltanlagen, Betriebsmittel der Energieübertragung und Turbinen — dort, wo Leitfähigkeit, Dichtflächen und Positionsgenauigkeit darüber entscheiden, ob eine Baugruppe die Stückprüfung besteht.

- Teile für Schaltanlagen und Energieübertragung
- Aluminium · Kupferlegierungen · Stähle
- IATF 16949:2016
- KMG-geprüft
Was die Branche von einem Bauteil verlangt
Anlagen der Energieübertragung und -erzeugung laufen Jahrzehnte. Gehäuse, Flansche, Kontaktträger und Transferplatten darin tragen Dichtflächen, leitende Kontaktflächen und Lochbilder, die zu Teilen von einem anderen Kontinent passen müssen.
Worauf es ankommt: Ebenheit und Position an großen Aluminiumteilen, definierte Rauheit, saubere Kanten und dokumentierter Werkstoff.
Was wir für diese Branche fertigen
-
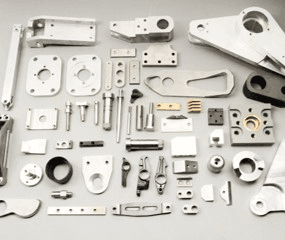
Teile für Schaltmechaniken
Hebel, Halter, Platten und Stifte für die Antriebsmechanik von Mittel- und Hochspannungsschaltanlagen.
-
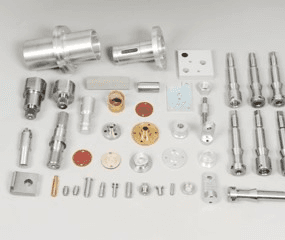
Gehäuse, Flansche und Kontaktträger
Aluminiumgehäuse mit Dichtflächen und Bohrbildern, Wellen und Isolierscheiben.
-
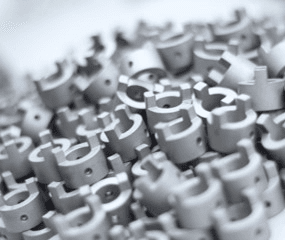
Verbindungselemente
Zerspante Verbinder und Befestigungselemente in Serie, mit gleichbleibenden Maßen.
-
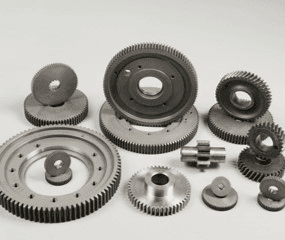
Zahnräder und Antriebsteile
Zahnräder und Zahnradwellen für Antriebe in Erzeugungs- und Übertragungstechnik.
Außerdem:Turbinen- und TransferteileKühlplattenBauteile für Übertragungsleitungen
Die Fotos zeigen typische Bauteilarten aus unserer Fertigung; kundenspezifische Teile zeigen wir nur mit Zustimmung des Kunden.
Eingesetzte Verfahren
| Verfahren | Warum es hier zählt | Seite |
|---|---|---|
| 5-Achs-Simultanbearbeitung | Schräge Bohrungen und Dichtflächen in einer Aufspannung | 5-Achs-Bearbeitung |
| 4-Achs-Fräsen bis 1.600 mm | Große Gehäuse und Rahmen | CNC-Fräsen |
| Dreh-Fräs-Komplettbearbeitung | Wellen und Kontaktträger komplett in einer Aufspannung | Komplettbearbeitung |
| Wälzfräsen | Zahnräder für Antriebe und Schaltmechanik | Verzahnung |
| Chromatieren (Alodine) beim zugelassenen Lieferanten | Korrosionsschutz, der die Leitfähigkeit erhält | Sonderverfahren |
Werkstoffe
Aluminiumlegierungen (Serien 2xxx, 5xxx, 6xxx und 7xxx) für Gehäuse und Leiter · Kupfer-Zinn-Blei-Legierungen für Kontakt- und Lagerteile · unlegierte, legierte und nichtrostende Stähle für Wellen und Mechanikteile.
Prüfung und Dokumentation
Maßprotokolle von Zeiss- und Hexagon-KMG, Werkstoffzeugnisse sowie Ergebnisse der Schichtdicken- und Härteprüfung werden mit den Teilen geliefert. Siehe Prüfung und Dokumentation.
Referenzen in dieser Branche
Häufige Fragen
Fertigen Sie große Schaltanlagengehäuse aus Aluminium?
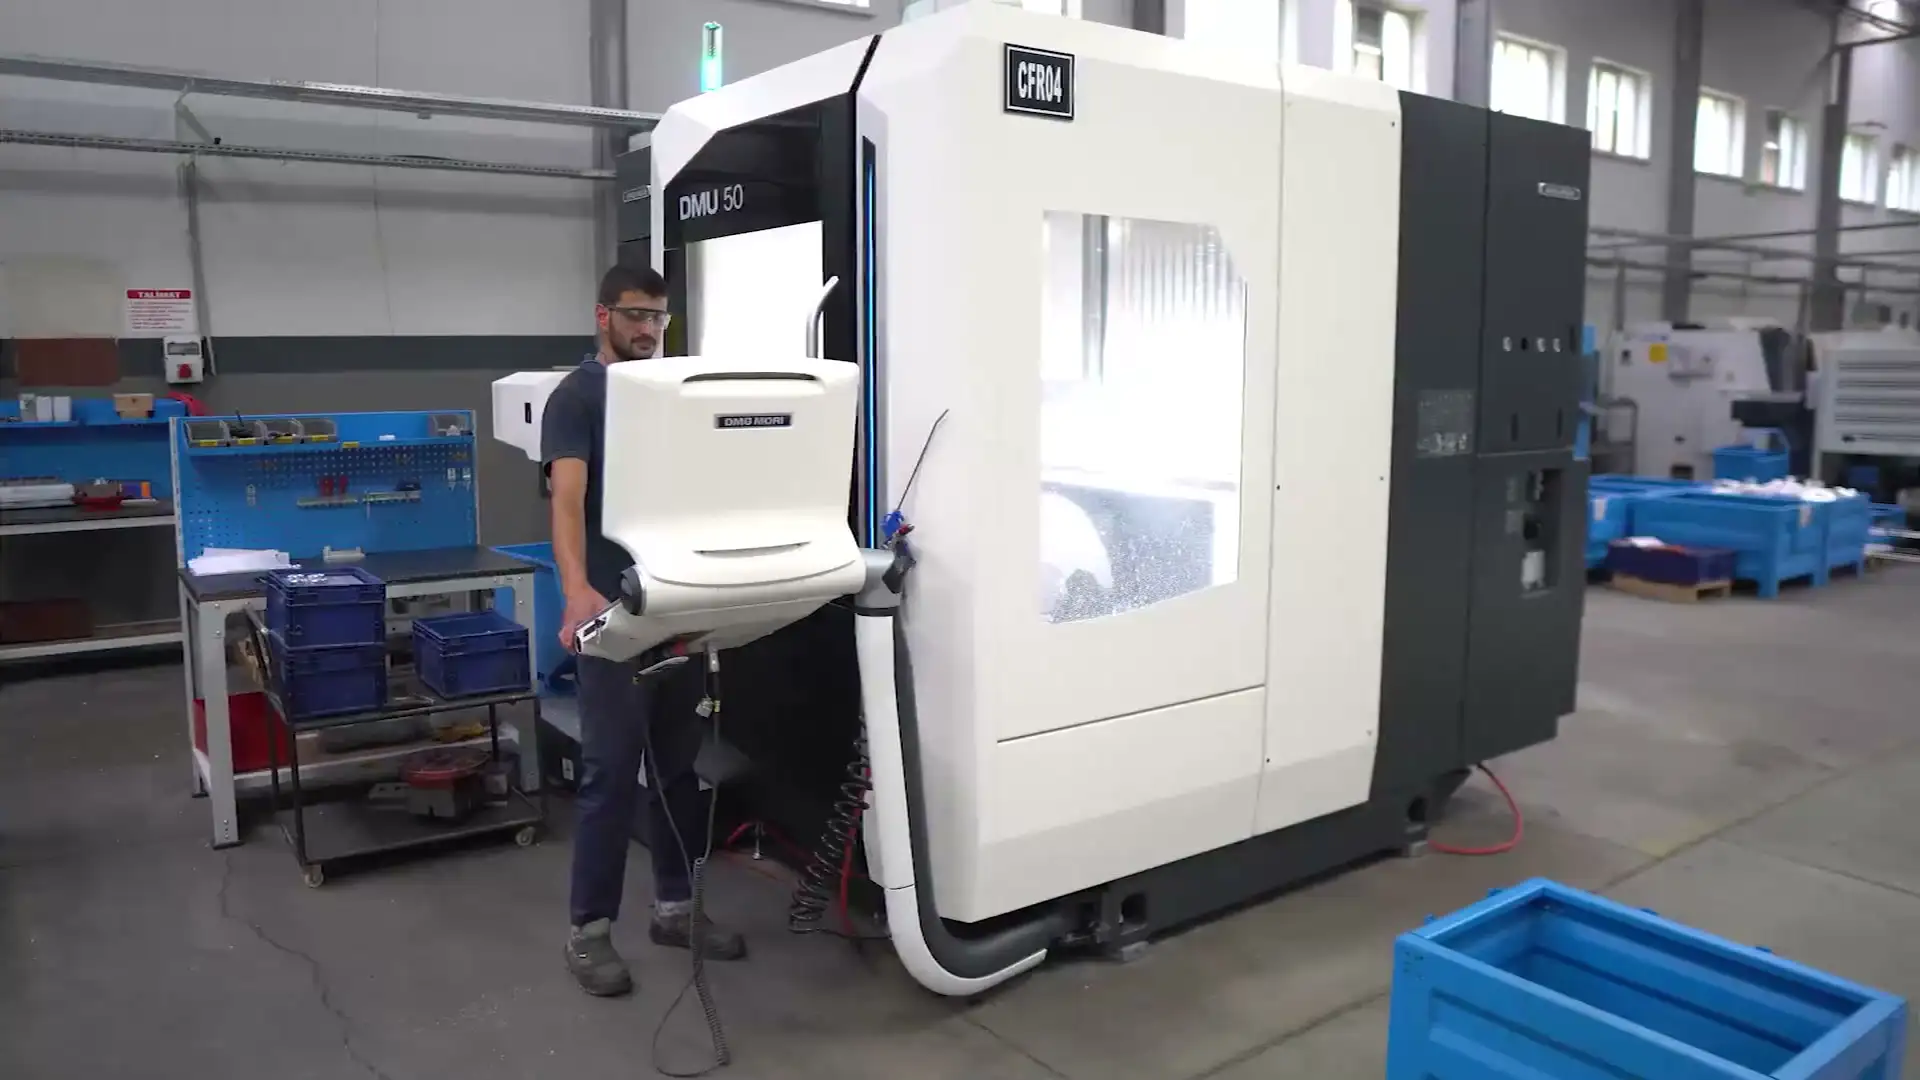
Ja. Unsere 4-Achs-Bearbeitungszentren nehmen Teile bis 1.600 × 800 × 700 mm auf; auf 5-Achs-Zentren bearbeiten wir schräge Bohrungen und Dichtflächen bis 800 × 800 × 550 mm in einer Aufspannung.
Liefern Sie chromatierte Aluminiumteile (Alodine)?
Ja, über einen zugelassenen Lieferanten. Die Schichtdicke prüfen wir nach der Rücklieferung in unserem Labor.
Zusammenfassung
- Teile für Schaltanlagen, Energieübertragung, Turbinen und Transferanwendungen für OEMs der Energietechnik.
- Große Aluminiumgehäuse bis 1.600 × 800 × 700 mm; 5-Achs-Bearbeitung bis 800 × 800 × 550 mm.
- Aluminium, Kupferlegierungen und Stähle; Chromatieren (Alodine) über zugelassenen Lieferanten.
- Referenzen: Siemens Energy, GE, Alstom, Trench.
Zuletzt aktualisiert:
Verwandte Seiten
- Fertigungsverfahren
CNC-Fräsen und 5-Achs-Bearbeitung
3-, 4- und 5-Achs-Fräsen: 5-achsig bis 800 × 800 × 550 mm, Rahmen bis 1.600 × 800 × 700 mm.
- Prozessstudien
Schaltanlagengehäuse, eine Aufspannung
Schräge Bohrungen und Dichtflächen in einer 5-Achs-Aufspannung.
Senden Sie uns Ihre Zeichnung.
STEP, IGES, DXF oder PDF. Angebot innerhalb von 2–15 Werktagen, je nach Umfang und Komplexität.